インタビュー日: 2026 年 9 月 26 日
インタビューテーマ: 広電圧充電技術、充電電流マッチング、および海外現地化の実践
このインタビューでは、広電圧充電器の技術的な限界、充電電流とバッテリーのマッチング、海外生産および現地化モデルについて掘り下げます。サニー社が48V、60V、72Vの広入力電圧製品を開発してきた経験、そしてトルコ、バングラデシュ、タイ、インドネシアでの実務経験に基づき、110V~220Vの連続入力電圧範囲に対応するためにフロントエンド回路と電源デバイスの再設計が必要な理由、充電器のパラメータの不一致がバッテリーと保護基板に及ぼす影響、そして企業が政策、コスト、技術、アフターサービス条件に応じて完成品輸出、SKD、CKD、海外中継倉庫の中から選択しなければならない理由を解説します。
1. 広入力充電器の原理とコスト限界
アン:回路設計と入力段が処理しなければならない電力の観点から、220V単一電圧充電器、110Vと220Vを切り替える製品、そして連続広入力充電器の根本的な違いは何ですか?なぜ、1つのパラメータを変更するだけで広電圧入力を実現できないのでしょうか?
サニー:中国市場を例にとると、電力網の電圧は通常220Vなので、従来の充電器の回路も220V入力に対応するように設計されています。私たちはこれを一般的に単一電圧充電器と呼んでいます。
簡単な例を挙げましょう。48V 12Ahのバッテリーパックは、48V 2Aの充電器を使用でき、総電力は約120Wです。出力要件が変わらないまま入力電圧が220Vから110Vに低下した場合、P = U × I の式によれば、入力電流は電圧の低下に伴って増加し、元の電流の約2倍になります。
入力電流が増加すると、フロントエンドのパワーデバイスやその他のサポート部品もそれに合わせてアップグレードする必要があります。そうしないと、入力段が負荷に耐えられなくなります。つまり、220V専用に設計された製品を、単にパラメータを1つ変更するだけで、110Vと220Vの両方に対応する広電圧バッテリー充電器を作成することはできません。220V専用の入力であれば、このような追加コストは発生しません。110Vとの互換性が必要になると、入力段のパワーデバイスのコストが大幅に上昇し、実際のコスト増加は単に2倍になるだけではありません。
重要な技術的違いも存在します。一方の設計は110V動作モードと220V動作モードを切り替える方式です。もう一方の設計は、110Vから220Vまでの範囲で連続的に適応する真の広入力設計です。この連続的な広入力範囲を実現するには、フロントエンド回路、充電ソリューション、および電源デバイスを再選択し、それらのパラメータを一致させる必要があります。これは、広電圧製品向けカスタム充電器開発における主な課題の一つです。
アン:入力電圧範囲の広い充電器の電力が低レベルから48V 5A、60V 6A、あるいは72V 6Aに増加すると、電力デバイスや回路設計において、主なボトルネックはどこに現れるのでしょうか?シングルエンド・フライバック方式とLLC共振方式のどちらを選択するかによって、達成可能な電力と製品コストはどのように変わるのでしょうか?
サニー:低消費電力製品の場合、入力電流は増加するかもしれませんが、総電力はそれほど高くないため、比較的管理しやすいです。しかし、製品の電力が上昇し続けると、問題はより顕著になります。
例えば、従来の220V入力48V5A充電器を広電圧入力に対応させる場合、フロントエンドはより大きな電流および電力マージンを持つように設計する必要があります。理論的には、デバイスの定格を上げ続けることは可能ですが、電流が高くなると、要求を満たすパワートランジスタやその他のパワーデバイスを見つけることが不可能になる場合があります。回路原理は理論的には実現可能でも、部品選定が実際的な制約となるのです。これが技術的なボトルネックです。
このような場合、回路構成を変更する必要があります。低コストのシングルエンド・フライバック回路では要件を満たせなくなった場合、LLC共振回路に移行しなければなりませんが、LLC方式はコストが大幅に高くなります。
例えば、標準的な220V入力48V 5A充電器は50元前後で購入できるかもしれません。しかし、同じ出力要件を広電圧入力に変更した場合、回路構成が異なるため、元の基本回路では100元でも実現できない可能性があります。コストは出力の増加だけでなく、元の充電回路構成が広入力要件を満たせるかどうかにも左右されます。
当初、広入力電圧対応充電器の開発に着手した際、主に48V 12Ahと48V 20Ahのバッテリーに対応した製品しか製造できませんでした。60V 20Ahバッテリーに対応した製品は、かろうじて実現できる程度でした。72V 20Ahバッテリーの場合、電圧と電流の両方が電力を決定するため、実際の出力電流を真の3Aにすることは難しく、約2.3Aから2.5A程度しか実現できませんでした。
継続的な研究開発を経て、48V 3Aから4A、そして5Aへと徐々に性能を向上させてきました。現在、当社の72V 5Aおよび60V 6A広入力製品は、基本的なシングルエンド・フライバック回路構成を用いることで実現でき、コストを比較的抑えています。さらに72V 6Aまたは60V 7Aへと性能を向上させるには、LLC共振回路が必要となります。そうなるとコストは大幅に上昇し、通常の工場出荷価格は200人民元を超える可能性があります。この性能は、一度の調整で達成されたものではなく、継続的な研究開発と修正の積み重ねによって実現したものです。
2. バッテリーに合わせた充電電流の設定
アン:鉛蓄電池やリチウムイオン電池の充電電流を決定する際、電池容量、化学組成、セル品質、電流状態、保護基板の充電電流制限などをどのように総合的に考慮すべきでしょうか?また、常に1~2時間で満充電を目指すと、なぜ電池寿命が短くなるのでしょうか?
サニー:単に急速充電を追求するだけではダメです。充電電流は、バッテリー自体が耐えられる範囲に応じて決定する必要があります。
鉛蓄電池の場合、通常使用する適合規格では、充電電流は一般的に電池容量の約0.15倍で計算されます。20Ahの電池の場合、20に0.15を掛けると3Aになるため、通常の最大充電電流は約3Aです。4Aや5Aの充電器を使用すると、電池が過電流に耐えられず、膨張したり、急速に水分を失ったりする可能性があります。また、電池の寿命にも大きな影響が出ます。
リチウムイオン電池は、一般的に鉛蓄電池よりも高い充電電流に対応できます。現在のプロジェクトでよく使用される範囲に基づくと、電流は通常、容量の約0.2~0.5倍程度と考えてよいでしょう。例えば、20Ahのリチウムイオン電池であれば、4A~10Aの充電電流が適しています。理論上、10Aの充電器であれば約2時間で満充電できます。しかし、1時間で充電するために電流をいきなり20Aに上げるのは適切ではありません。10Aの場合でも、電池の状態を事前に把握せずに直接使用することはお勧めしません。
充電電流が大きいほど、充電中のバッテリーの活性が高まり、寿命にも影響します。これは食事に似ています。ゆっくり噛むことで胃への負担は軽減されますが、食事を急いで食べ過ぎると体に負担がかかります。バッテリーも同様です。充電速度だけを考慮すれば良いというわけではありません。
セルの状態も考慮する必要があります。リチウムイオン電池は複数のセルから構成されていますが、それらのセルは再生品、Aグレードの純正品、Bグレードの純正品など様々であり、実際の品質は必ずしも均一ではありません。再生品や欠陥のあるセルを使用している場合、高電流で充電すると、本来3年、5年、あるいは8年も持つはずの電池の寿命が大幅に短くなる可能性があります。
急速充電を使用すべきかどうか、また適切な充電電流はどれくらいかは、購入者の希望する充電時間だけで判断できるものではありません。適切なバッテリー充電器を選ぶには、バッテリーの種類、容量、セル品質、電流状態、および保護回路が許容する充電電流も考慮する必要があります。
3. 車両システム全体における充電器の価値
アン:充電器は車両全体のコストのごく一部を占めるに過ぎないのに、なぜ最後に気軽に購入する一般的なアクセサリーとして扱われないのでしょうか?海外の購入者は、充電器のメーカーと直接連絡を取ることで、どのような製品適合性やアフターサービスに関する問題を解決できるのでしょうか?
サニー:以前は、輸出を始めたばかりの多くの自動車メーカーや商社は、まず電動二輪車、三輪車、さらには電気自動車に注力していました。充電器は単なる小さな付属品として扱われていました。一部のバイヤーや完成車サプライヤーは、充電器は取るに足らない付属品だと考え、車両取引の交渉を終えた後、充電器の発注を忘れてしまうことさえありました。
欠陥に気づいた彼らは、しばしば自動車工場に充電器の代理購入を依頼した。しかし、自動車工場は主に自動車本体の取り扱いに特化しており、充電器について十分な知識を持っていない可能性があった。また、コスト削減を優先するあまり、様々な種類の製品が購入プロセスに持ち込まれることもあった。当社の工場で既に廃棄処分された再生品の一部も、このようなルートを通じて海外に輸出されていた。
製品が海外に到着した後、販売代理店は車両本体に問題はなかったものの、充電器に不具合があったことに気づくことがある。たった一つの小さな充電器のせいで、車両全体が正常に使用できなくなるのだ。販売代理店にとって、これは非常に苛立たしく、困難な状況だった。こうした問題を経験して初めて、購入者は充電器の品質向上も必要だと徐々に認識するようになった。
電気自動車の世界的な販売台数と購入台数が増加するにつれ、充電器の品質に対する注目度が高まっている。購入者は、より安定性と信頼性の高い製品を求めている。購入量の多い大手企業の中には、仲介業者に完全に頼るのではなく、車両メーカーから車両を発注すると同時に、バッテリー充電器のメーカーも自ら探すケースもある。
製造元と直接取引することには、2つの利点があります。第一に、購入者は製品がどのように製造されているかを直接確認できます。第二に、購入者は充電器の実際の要件を製造元に直接伝えることができ、最終的に現地の市場やプロジェクトにより適した製品を入手できます。
今日、お客様と製品の品質について話し合う際、以前よりも理解していただきやすくなっています。三輪車や高級二輪車は数千元以上する一方、充電器はわずか数十元です。数千元、あるいは1万元以上もする車両が正常に動作しなくなるのであれば、その数十元を節約しても経済的とは言えません。そのため、高品質で信頼性の高い充電器への需要が高まっているのです。
アン:充電器を低価格だけで選んだ場合、あるいは電圧は一致しているように見えても、充電電流、バッテリー容量、保護基板のパラメータが正しく一致していない場合、鉛蓄電池、リチウム電池、および保護基板にどのような実際的なリスクが生じる可能性がありますか?
サニー:私たちは以前にもこのような状況を目にしたことがあります。海外市場では実際には48V 12Ahのバッテリーが使われていたのですが、より安価な製品を提供するために、誰かが48V 20Ahバッテリー用の再生充電器を48V 12Ahバッテリーに適した製品として再パッケージ化し、海外で直接販売していたのです。
48V 20Ahバッテリー用の充電器は、3A、あるいはそれ以上の電流を供給できる場合があります。その電流を使ってより小型の48V 12Ahバッテリーを充電すると、バッテリーの寿命が大幅に短くなります。一見すると、充電器の費用は少し節約できるように見えますが、バッテリーの寿命が3ヶ月短くなれば、実際のコストは高くなります。
リチウムイオン電池にも同じ原則が当てはまります。リチウムイオン電池パックは一般的に鉛蓄電池よりも高価で、特に大容量のものは数千元もする場合があります。充電器の適合性が悪いと、電池を完全に充電できなかったり、過充電のリスクが生じたりする可能性があります。
リチウムイオン電池の保護回路基板があれば、電池の損傷を完全に防げると考える人もいますが、保護回路基板自体も電子部品であり、負荷容量が存在します。例えば、小型の電池保護回路基板が最大充電電流を5Aに制限しているのに、充電器が実際に8Aを出力する場合、電源接続時の突入電流によって保護回路基板上の電流制限スイッチング部品が損傷する可能性があります。たとえすぐに故障しなくても、設計範囲を超える電流が流れ続けると、保護回路基板が早期に故障し、電池の安全性に影響を与える恐れがあります。
したがって、充電器の選定は価格だけで判断すべきではなく、保護回路基板の有無を理由に充電器の仕様を無視することもできません。コストパフォーマンスと安定性はどちらも重要ですが、まずはバッテリーと保護回路基板に適切な充電器を選定する必要があります。
4. 海外ローカライゼーションモデルの選択
アン:海外プロジェクトでは、完成品、SKD(セミノックダウン)、CKD(完全ノックダウン)の中からどのように選択すべきでしょうか?リンジア社のトルコとバングラデシュでの経験は、関税、輸送、生産効率、現地のアフターサービスが協力モデルにどのような影響を与えるかを示していますか?
サニー:輸入政策や関税構造は国によって異なります。完成品の輸入関税を軽減するためにSKD(セミノックダウン)やCKD(完全ノックダウン)方式を採用している国もあれば、完成品の輸入に制限を設けている国もあります。
トルコはその一例です。現地市場では、完成品の充電器の輸入に一定の制限が設けられています。トルコでの事業開始当初、当社はCKD(ノックダウン)方式を採用しました。中国から部品を出荷し、量産が可能になるまで現地に技術サポート担当者を派遣しました。技術的な解決策を策定するとともに、生産管理プロセス、品質管理、アフターサービス、技術メンテナンスについて、個別の指導を行いました。
現地事業部は多額の設備を購入し、中国の工場と同様の生産体制を構築しようとしました。しかし、生産開始後、現地の製造コストが高いことに加え、労働力の効率性や技術サポートを中国の工場レベルに引き上げるのが難しいことが判明しました。そこで、協力モデルをCKDからSKDに変更しました。半製品をまず中国で準備し、その後トルコに輸送して最終組み立て、製品調整、品質管理を行う方式に変更しました。この変更後、状況は急速に改善しました。
バングラデシュは事情が異なりました。当初、バングラデシュでは完成品の輸入が制限されていなかったため、完成品を直接バングラデシュに輸送していました。しかし、完成品と半完成品では輸入関税が異なり、SKD(セミノックダウン)方式を採用することで関税コストの一部を節約できました。また、完成品は輸送スペースをより多く占有します。コンテナ1個には完成品の充電器は約15,000個積載できますが、半完成品の充電器は約30,000個積載できます。そのため、SKD方式は関税コストと輸送コストの両方を削減できるのです。
バングラデシュには生産工場と営業チームがあります。製品は現地で組み立てられるため、アフターサービスも現地で直接行うことができます。これは現地での販売促進と新規顧客獲得の両方に役立つため、長期的に見てSKD(セミノックダウン)モデルを採用することにしました。

しかし、総投資額という観点から見ると、海外に生産拠点を設けることが必ずしもコスト削減につながるわけではない。販売量が不足している状況で、適切な計画なしに工場を設立した場合、建物の賃借、従業員の研修、設備の購入と稼働開始などが必要となる。初期投資額は1万元から2万元に達する可能性がある。現地での販売に伸びしろがない場合、そのコストを製品全体に適切に配分することが難しくなり、投資リスクも高くなる。
アン:産業の現地化がますます強まる中で、なぜ企業は中国の工場をそのままコピーして、充電器の生産ライン全体を海外に移転できないのでしょうか?産業集積、技術革新、専門人材、そして必要な資材といった要素が、実際的な制約を生み出すのでしょうか?
サニー:確かに、産業の現地化を求める声は高まっています。海外の自動車メーカーや商社の中には、すでに組立工場を設立し、部品の現地生産も目指しているところもあります。しかし、充電器工場は、設備を購入したり従業員を雇用したりするだけでは済まないため、安易に設立できるものではありません。
中国では、多くの産業が独自の産業クラスターを形成しています。当社の充電器工場が四川省や広東省ではなく安徽省に立地しているのは、関連産業がこの地域に集中しているためです。産業の集中には長所と短所があります。短所は同業他社間の競争が激化することです。長所は、技術革新が迅速に進み、経営・技術人材の確保が容易になり、必要な資材の供給がより充実することです。
充電器製品自体も進化を続けています。2段階充電から3段階、4段階、そして多段階充電へと発展し、充電完了表示機能も当初は搭載されていませんでしたが、今では過熱、過電流、過充電、過電圧保護機能も備えています。こうした技術革新は、一企業だけで成し遂げられるものではありません。業界全体における継続的な情報交換と競争によって、共同で推進されているのです。
海外に自社工場を丸ごと設立する場合、現地での操業には業界情報、技術向上に必要な条件、専門技術者、支援資材などが不足する可能性がある。たとえ生産を維持できたとしても、現場の技術者や管理担当者が不足する恐れがある。一般作業員は最初から訓練を受ける必要があり、訓練後も生産効率がすぐに必要なレベルに達するとは限らない。
したがって、当社の原則は、完成品輸出が可能な場合は常に完成品を輸出し、半製品輸出が適切な場合はSKD(セミノックダウン)方式を採用することです。完成品供給も半製品供給も現地の政策や市場のニーズを満たせない場合にのみ、長期計画を持つ有能な現地販売代理店またはパートナーと別の解決策について協議します。協力モデルは両国の政策に準拠し、両社の実務上の利益にも資するものでなければなりません。これは、Linjiaのより広範なグローバルな製造および供給体制を評価する際にも用いる基準です。
5. 海外組立における品質管理と地域ごとの実践
アン:顧客が最終組み立てを現地で行う必要がある場合、Linjia Powerは中国国内の工場と海外の工場間で生産工程をどのように分担し、モジュール設計、技術指導、材料基準、試験設備によってどのように製品の品質を維持しているのでしょうか?
サニー:私たちは既にトルコでCKDからSKDへの移行を経験し、バングラデシュでは長期にわたりSKD方式を採用し、タイでは完成品と輸送倉庫を組み合わせたモデルを採用してきました。これら3つのモデルすべてを実際に導入し、経験を蓄積してきました。
まず、長年の輸出経験に基づき、メイン基板とその他の付属品に分割できるモジュール構造の充電器を設計しました。主要部品は中国で製造され、その後、その他の付属品とともに出荷され、現地で最終組み立てが行われます。
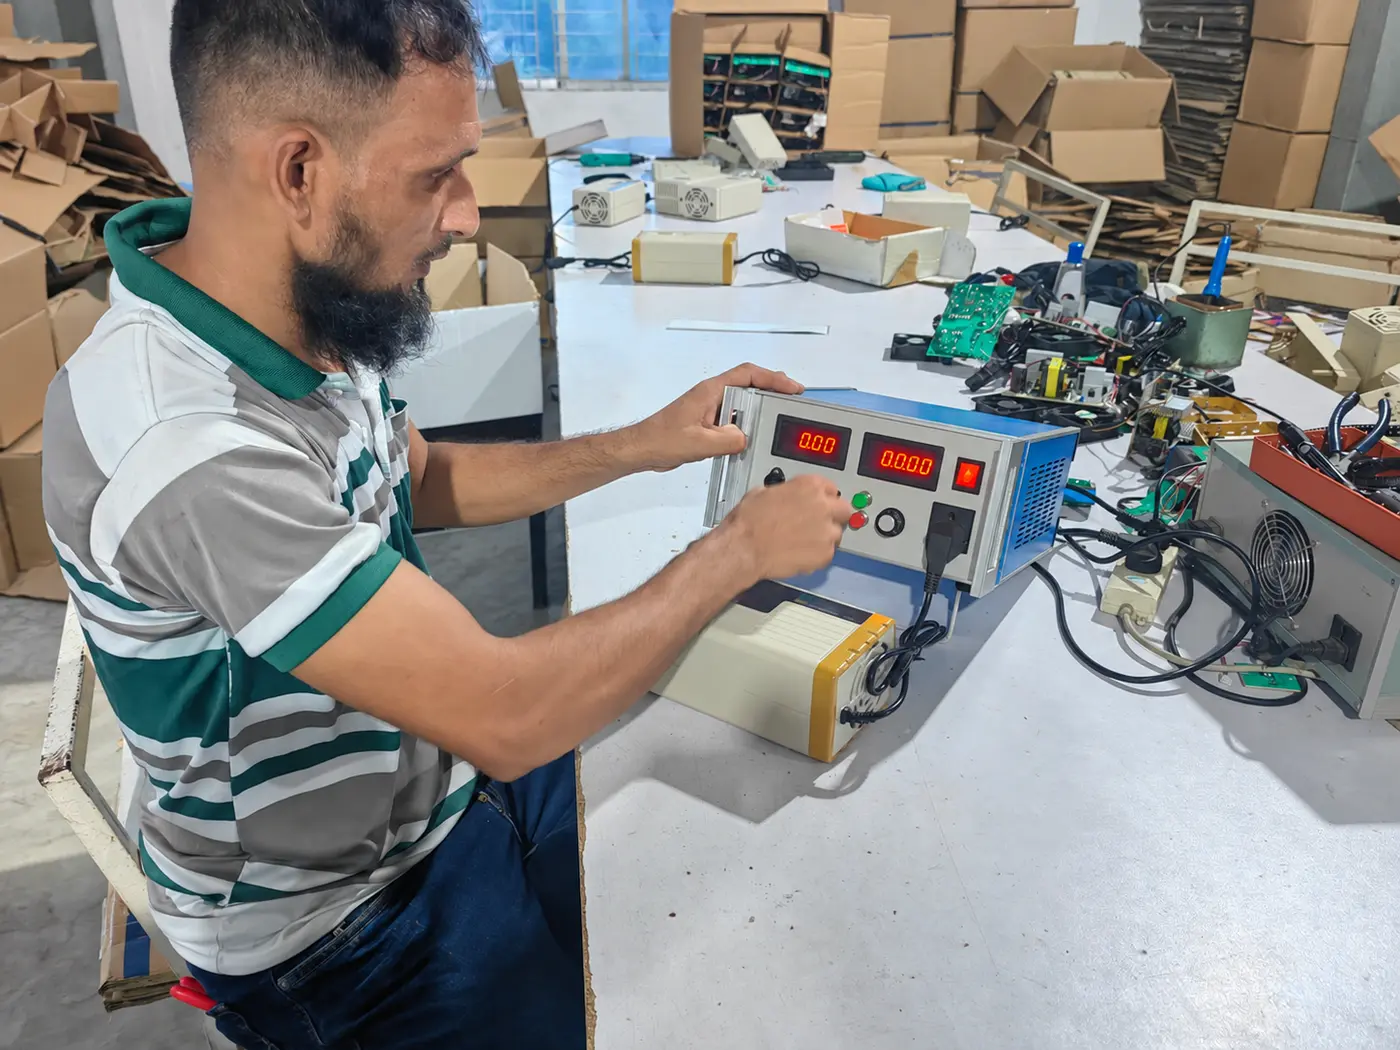
第二に、当社の技術チームは現地に赴き、プロジェクトが量産体制に入るまで、指導や個別サポートを提供できます。また、日常的な生産工程における品質管理、資材検査、作業員の組み立てプロセスに関する問題も、ビデオサポートを通じて解決可能です。
筐体など金型が必要な部品については、まず金型開発を完了させてから、金型を仕向国へ送付します。電源ケーブル、パッケージ、カラーボックスなどの材料は、当社の技術要件に基づいて現地サプライヤーが製造します。エージング装置などの下流設備は比較的シンプルなので、中国で準備してから現地へ出荷することも可能です。このアプローチにより、最終組立工程は現地市場で行われ、Linjiaは引き続き重要部品、技術ソリューション、品質基準を管理します。
アン:バングラデシュ、トルコ、タイは最終的になぜ異なる供給・生産モデルを採用したのでしょうか?製品の妥当性、関税の違い、現地コスト、地域ごとの販売状況は、完成品、SKD(セミノックダウン)、トランジット倉庫のどれを選択するかにどのように影響したのでしょうか?リンジアはインドネシアでどのような計画を立てていますか?
サニー:私は充電器技術の分野で10年以上、20年近く働いてきました。バングラデシュとトルコで協力関係を築き始めた際も、この長年の技術経験を基に着実に前進してきました。
バングラデシュにおける当社の現在のパートナーは、当初、他の充電器メーカーから完成品を購入していました。しかし、それらの製品がバングラデシュに到着した後、故障率が非常に高かったため、信頼できる品質と安定した技術を持つパートナーを探していました。彼は友人の紹介で私と知り合いました。私たちはまず中国から完成品を出荷しました。比較検討の結果、彼は当社の製品が以前の会社から供給されていたものよりも安定していることに気付きました。その後、私たちは共にバングラデシュ市場の開拓について話し合い、協力関係を段階的に拡大し、現在の規模に至りました。
トルコの状況も同様でした。現地パートナーは以前、別の充電器メーカーと取引していましたが、その会社が提供した回路設計(変圧器の巻線方法を含む)に問題があり、返品率と故障率が高かったのです。当社が事業を引き継いだ後、まず中国の工場で少量生産による試作を行いました。技術部門は設計を繰り返しテストし、調整しました。解決策が有効であることを確認した後、ようやくトルコの工場への量産出荷を開始し、生産体制を整えました。現地市場での検証後、製品の故障率が低いことが証明され、その後、両社は徐々に継続的な協力関係を築いていきました。
タイがバングラデシュやトルコと同じモデルを採用しなかったのは、完成品と半製品の国内関税の差がそれほど大きくないためである。したがって、SKD(セミノックダウン)方式では関税削減の可能性はほとんどない。また、プラスチック製ハウジングを国内で生産する場合、ゴムやプラスチックの原材料価格が中国よりも高くなる可能性があり、全体的なコスト面での明確な優位性は得られないだろう。
こうした状況を踏まえ、当社は完成品をタイへ直接出荷することを選択し、現地パートナーと共に中継倉庫と販売チームを設立しました。タイの倉庫はタイ国内市場だけでなく、ベトナム、カンボジア、ラオス、ミャンマーといった近隣諸国にもサービスを提供しています。場合によっては、現地チャネルを通じて近隣のASEAN市場に販売することで関税が低く抑えられるため、東南アジア市場を開拓する上でより適切な方法となります。
私たちは、このモデルがさらに展開可能かどうかについても検討しています。最近、インドネシアに中継倉庫を設立することについて協議しました。将来的に条件が整えば、完成品をまずインドネシアの倉庫に保管し、その後インドネシア市場全体で販売することが可能になります。各案件は、他国から自動的にコピーするのではなく、完全なOEM/ODM充電器プロジェクトとして検討されます。