সাক্ষাত্কারের তারিখ: সেপ্টেম্বর 26, 2026
সাক্ষাৎকারের বিষয়: প্রশস্ত ভোল্টেজ চার্জার প্রযুক্তি, চার্জিং কারেন্ট ম্যাচিং, এবং বিদেশী স্থানীয়করণ অনুশীলন
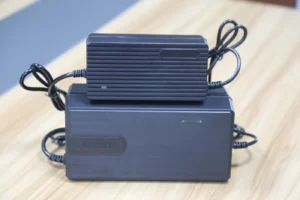
এই সাক্ষাৎকারে ওয়াইড ভোল্টেজ চার্জারের প্রযুক্তিগত সীমাবদ্ধতা, ব্যাটারির সাথে চার্জিং কারেন্টের সামঞ্জস্য বিধান এবং বৈদেশিক উৎপাদন ও স্থানীয়করণ মডেল নিয়ে আলোচনা করা হয়েছে। ৪৮ভি, ৬০ভি, এবং ৭২ভি ওয়াইড-ইনপুট পণ্য তৈরিতে সানির অভিজ্ঞতা এবং তুরস্ক, বাংলাদেশ, থাইল্যান্ড ও ইন্দোনেশিয়ায় তাঁর বাস্তব কাজের উপর ভিত্তি করে এতে ব্যাখ্যা করা হয়েছে যে, কেন একটি অবিচ্ছিন্ন ১১০ভি-২২০ভি ইনপুট রেঞ্জের জন্য ফ্রন্ট-এন্ড সার্কিট এবং পাওয়ার ডিভাইসগুলোকে নতুন করে ডিজাইন করতে হয়, কীভাবে চার্জারের প্যারামিটারের অমিল ব্যাটারি এবং প্রোটেকশন বোর্ডকে প্রভাবিত করে, এবং কেন কোম্পানিগুলোকে নীতি, খরচ, প্রযুক্তিগত এবং বিক্রয়োত্তর শর্ত অনুযায়ী তৈরি পণ্য রপ্তানি, এসকেডি, সিকেডি, এবং বৈদেশিক ট্রানজিট গুদামের মধ্যে থেকে বেছে নিতে হয়।
১. প্রশস্ত-ইনপুট চার্জারের মূলনীতি এবং ব্যয়ের সীমা
অ্যান: সার্কিট ডিজাইন এবং ইনপুট স্টেজকে যে পাওয়ার সামলাতে হয়, তার নিরিখে একটি ২২০-ভোল্টের একক-ভোল্টেজ চার্জার, ১১০-ভোল্ট ও ২২০-ভোল্টের মধ্যে সুইচ করতে পারে এমন একটি পণ্য এবং একটি অবিচ্ছিন্ন প্রশস্ত-ইনপুট চার্জারের মধ্যে মৌলিক পার্থক্যগুলো কী কী? শুধুমাত্র একটি প্যারামিটার পরিবর্তন করে কেন প্রশস্ত-ভোল্টেজ ইনপুট অর্জন করা যায় না?
সানি: চীনের বাজারকে উদাহরণ হিসেবে নিলে, সেখানকার গ্রিড ভোল্টেজ সাধারণত ২২০ ভোল্ট হয়, তাই প্রচলিত চার্জারের সার্কিটও ২২০ ভোল্ট ইনপুটের জন্য ডিজাইন করা হয়। আমরা সাধারণত একে সিঙ্গেল-ভোল্টেজ চার্জার বলে থাকি।
এখানে একটি সহজ উদাহরণ দেওয়া হলো। একটি ৪৮ ভোল্ট ১২ অ্যাম্পিয়ার-আওয়ারের ব্যাটারি প্যাক একটি ৪৮ ভোল্ট ২ অ্যাম্পিয়ারের চার্জার ব্যবহার করতে পারে, যার মোট ক্ষমতা প্রায় ১২০ ওয়াট। যদি আউটপুটের চাহিদা অপরিবর্তিত থাকে কিন্তু ইনপুট ভোল্টেজ ২২০ ভোল্ট থেকে কমে ১১০ ভোল্ট হয়ে যায়, তাহলে P = U × I সূত্রানুসারে, ভোল্টেজ কমার সাথে সাথে ইনপুট কারেন্ট বেড়ে যাবে এবং তা মূল কারেন্টের প্রায় দ্বিগুণ হবে।
ইনপুট কারেন্ট বেড়ে গেলে, ফ্রন্ট-এন্ড পাওয়ার ডিভাইস এবং অন্যান্য সহায়ক সরঞ্জাম সেই অনুযায়ী আপগ্রেড করতে হবে; অন্যথায়, ইনপুট স্টেজটি লোড সহ্য করতে পারে না। অন্য কথায়, শুধুমাত্র ২২০ ভোল্টের জন্য ডিজাইন করা কোনো পণ্য থেকে কেবল একটি প্যারামিটার পরিবর্তন করে ১১০ ভোল্ট এবং ২২০ ভোল্ট উভয়ের জন্য ডিজাইন করা একটি ওয়াইড ভোল্টেজ ব্যাটারি চার্জার তৈরি করা যায় না। শুধুমাত্র ২২০ ভোল্টের ইনপুটের জন্য এই অতিরিক্ত খরচের প্রয়োজন হয় না। যখন ১১০ ভোল্টের সামঞ্জস্যতা প্রয়োজন হয়, তখন ইনপুট-স্টেজের পাওয়ার ডিভাইসগুলোর খরচ উল্লেখযোগ্যভাবে বেড়ে যায়, এবং এই প্রকৃত বৃদ্ধি প্রায়শই খরচ দ্বিগুণ হওয়ার চেয়েও বেশি হয়।
এছাড়াও একটি গুরুত্বপূর্ণ প্রযুক্তিগত পার্থক্য রয়েছে। একটি ডিজাইন ১১০ ভোল্ট অপারেটিং মোড এবং ২২০ ভোল্ট অপারেটিং মোডের মধ্যে পরিবর্তন করে। অন্যটি হলো একটি সত্যিকারের ওয়াইড-ইনপুট ডিজাইন যা ১১০ ভোল্ট থেকে ২২০ ভোল্ট পর্যন্ত পরিসরে অবিচ্ছিন্নভাবে খাপ খাইয়ে নিতে পারে। এই অবিচ্ছিন্ন ওয়াইড-ইনপুট পরিসর অর্জন করার জন্য ফ্রন্ট-এন্ড সার্কিট, চার্জিং সলিউশন এবং পাওয়ার ডিভাইসগুলোকে পুনরায় নির্বাচন করতে হয় এবং তাদের প্যারামিটারগুলো মেলানো প্রয়োজন। ওয়াইড-ভোল্টেজ পণ্যগুলোর জন্য কাস্টম চার্জার তৈরির ক্ষেত্রে এটি অন্যতম প্রধান একটি অসুবিধা।
অ্যান: যখন একটি ওয়াইড-ইনপুট চার্জারের পাওয়ার কম স্তর থেকে বেড়ে ৪৮V ৫A, ৬০V ৬A, বা এমনকি ৭২V ৬A হয়, তখন পাওয়ার ডিভাইস এবং সার্কিট ডিজাইনে প্রধান প্রতিবন্ধকতাগুলো কোথায় দেখা দেয়? একটি সিঙ্গেল-এন্ডেড ফ্লাইব্যাক টপোলজি এবং একটি এলএলসি রেজোনেন্ট টপোলজির মধ্যে নির্বাচন অর্জনযোগ্য পাওয়ার এবং পণ্যের খরচকে কীভাবে প্রভাবিত করে?
সানি: কম ক্ষমতার পণ্যের ক্ষেত্রে ইনপুট কারেন্ট বাড়তে পারে, কিন্তু মোট পাওয়ার তখনও খুব বেশি থাকে না, তাই এটি সামলানো তুলনামূলকভাবে সহজ। কিন্তু পণ্যের পাওয়ার ক্রমাগত বাড়তে থাকলে সমস্যাটি অনেক বেশি প্রকট হয়ে ওঠে।
উদাহরণস্বরূপ, যখন একটি প্রচলিত ২২০ ভোল্ট-ইনপুট ৪৮ ভোল্ট ৫ অ্যাম্পিয়ার চার্জারকে ওয়াইড-ভোল্টেজ ইনপুটের জন্য নতুন করে ডিজাইন করা হয়, তখন এর ফ্রন্ট-এন্ডটি অবশ্যই বেশি কারেন্ট এবং পাওয়ার মার্জিন রেখে ডিজাইন করতে হয়। তাত্ত্বিকভাবে, আমরা ডিভাইসের রেটিং বাড়িয়ে যেতে পারি। কিন্তু উচ্চ কারেন্টের ক্ষেত্রে, প্রয়োজনীয়তা পূরণ করে এমন কোনো পাওয়ার ট্রানজিস্টর বা অন্য পাওয়ার ডিভাইস খুঁজে পাওয়া অসম্ভব হয়ে পড়তে পারে। সার্কিটের মূলনীতিটি তাত্ত্বিকভাবে সম্ভব হলেও, কম্পোনেন্ট নির্বাচনই বাস্তব সীমাবদ্ধতা হয়ে দাঁড়ায়। এটাই হলো প্রযুক্তিগত প্রতিবন্ধকতা।
যখন এমনটা ঘটে, তখন টপোলজি পরিবর্তন করতে হয়। যদি কম খরচের সিঙ্গেল-এন্ডেড ফ্লাইব্যাক সার্কিট দিয়ে আর প্রয়োজনীয়তা পূরণ করা না যায়, তবে আমাদের অবশ্যই একটি LLC রেজোনেন্ট সার্কিটে যেতে হবে, এবং এই LLC সমাধানের খরচ উল্লেখযোগ্যভাবে বেশি।
উদাহরণস্বরূপ, একটি স্ট্যান্ডার্ড ২২০-ভোল্ট ইনপুট ৪৮-ভোল্ট ৫-অ্যাম্পিয়ার চার্জার প্রায় ৫০ RMB-তে পাওয়া যেতে পারে। যদি একই আউটপুটের প্রয়োজনকে ওয়াইড-ভোল্টেজ ইনপুটে পরিবর্তন করা হয়, তবে মূল বেসিক সার্কিট দিয়ে তা বাস্তবায়নের জন্য ১০০ RMB-ও অপর্যাপ্ত হতে পারে, কারণ পণ্য দুটি ভিন্ন সার্কিট টপোলজি ব্যবহার করে। খরচ শুধুমাত্র পাওয়ার বৃদ্ধির দ্বারাই প্রভাবিত হয় না, বরং মূল চার্জিং টপোলজি ওয়াইড-ইনপুটের প্রয়োজনীয়তা পূরণ করতে পারে কি না, তার উপরও নির্ভর করে।
যখন আমরা প্রথম ওয়াইড-ইনপুট চার্জার নিয়ে কাজ শুরু করি, তখন আমরা প্রধানত ৪৮ ভোল্ট ১২ অ্যাম্পিয়ার-আওয়ার এবং ৪৮ ভোল্ট ২০ অ্যাম্পিয়ার-আওয়ার ব্যাটারির জন্য পণ্য তৈরি করতে পারতাম। ৬০ ভোল্ট ২০ অ্যাম্পিয়ার-আওয়ার ব্যাটারির জন্য একটি পণ্য তৈরি করা তখন কোনোমতে সম্ভব ছিল। ৭২ ভোল্ট ২০ অ্যাম্পিয়ার-আওয়ার ব্যাটারির ক্ষেত্রে, যেহেতু ভোল্টেজ এবং কারেন্ট একত্রে পাওয়ার নির্ধারণ করে, তাই সেই সময়ে প্রকৃত আউটপুট কারেন্টকে সত্যিকারের ৩ অ্যাম্পিয়ারে পৌঁছানো কঠিন ছিল; আমরা কেবল আনুমানিক ২.৩ থেকে ২.৫ অ্যাম্পিয়ার পর্যন্তই অর্জন করতে পারতাম।
ক্রমাগত গবেষণা ও উন্নয়নের পর, আমরা পর্যায়ক্রমে ৪৮ ভোল্ট ৩ অ্যাম্পিয়ার থেকে ৪ অ্যাম্পিয়ার এবং তারপর ৫ অ্যাম্পিয়ারে উন্নীত হয়েছি। বর্তমানে, আমাদের ৭২ ভোল্ট ৫ অ্যাম্পিয়ার এবং ৬০ ভোল্ট ৬ অ্যাম্পিয়ারের ওয়াইড-ইনপুট পণ্যগুলো বেসিক সিঙ্গেল-এন্ডেড ফ্লাইব্যাক টপোলজি ব্যবহার করে তৈরি করা যায়, যা খরচকে তুলনামূলকভাবে নিয়ন্ত্রণযোগ্য রাখে। আরও ৭২ ভোল্ট ৬ অ্যাম্পিয়ার বা ৬০ ভোল্ট ৭ অ্যাম্পিয়ারে যেতে হলে একটি এলএলসি (LLC) রেজোনেন্ট সার্কিটের প্রয়োজন হয়। তখন খরচ উল্লেখযোগ্যভাবে বেড়ে যায় এবং সাধারণ এক্স-ফ্যাক্টরি মূল্য ২০০ RMB ছাড়িয়ে যেতে পারে। এই সক্ষমতা কোনো একক সমন্বয়ের মাধ্যমে অর্জিত হয়নি; এর জন্য প্রয়োজন ছিল নিরন্তর গবেষণা, উন্নয়ন এবং সংশোধন।
২. ব্যাটারির সাথে চার্জিং কারেন্টের সামঞ্জস্য বিধান
অ্যান: লেড-অ্যাসিড এবং লিথিয়াম ব্যাটারির চার্জিং কারেন্ট নির্ধারণ করার সময় ব্যাটারির ধারণক্ষমতা, রাসায়নিক গঠন, সেলের গুণমান, বর্তমান অবস্থা এবং প্রোটেকশন বোর্ডের চার্জিং-কারেন্ট সীমা—এই বিষয়গুলো একসাথে কীভাবে বিবেচনা করা উচিত? কেন সবসময় এক বা দুই ঘণ্টার মধ্যে সম্পূর্ণ চার্জ করার চেষ্টা করলে ব্যাটারির আয়ু কমে যেতে পারে?
সানি: আমরা শুধু ফাস্ট চার্জিংয়ের পেছনে ছুটতে পারি না। ব্যাটারির নিজস্ব ধারণক্ষমতা অনুযায়ী চার্জিং কারেন্ট নির্ধারণ করতে হবে।
লেড-অ্যাসিড ব্যাটারির ক্ষেত্রে, আমরা সাধারণত যে ম্যাচিং স্ট্যান্ডার্ড ব্যবহার করি, সেই অনুযায়ী চার্জিং কারেন্ট সাধারণত ব্যাটারির ক্ষমতার প্রায় ০.১৫ গুণ হিসাবে গণনা করা হয়। একটি ২০Ah ব্যাটারির জন্য, ২০-কে ০.১৫ দিয়ে গুণ করলে হয় ৩A, তাই সাধারণ সর্বোচ্চ চার্জিং কারেন্ট প্রায় ৩A। যদি ৪A বা এমনকি ৫A চার্জার ব্যবহার করা হয়, তবে ব্যাটারিটি অতিরিক্ত কারেন্ট সহ্য করতে না পেরে ফুলে যেতে পারে বা দ্রুত জল হারাতে পারে। এর ফলে এর কার্যকালও উল্লেখযোগ্যভাবে প্রভাবিত হবে।
লিথিয়াম ব্যাটারি সাধারণত লেড-অ্যাসিড ব্যাটারির চেয়ে বেশি চার্জিং কারেন্ট গ্রহণ করতে পারে। বর্তমান প্রকল্পগুলিতে আমরা সাধারণত যে পরিসর ব্যবহার করি, তার উপর ভিত্তি করে কারেন্টকে সাধারণত ক্ষমতার প্রায় ০.২ থেকে ০.৫ গুণ হিসাবে বিবেচনা করা যেতে পারে। উদাহরণস্বরূপ, একটি ২০Ah লিথিয়াম ব্যাটারিকে ৪A থেকে ১০A পর্যন্ত চার্জিং কারেন্টের সাথে মেলানো যেতে পারে। তাত্ত্বিকভাবে, একটি ১০A চার্জার প্রায় দুই ঘণ্টায় এটিকে সম্পূর্ণ চার্জ করতে পারে। তবে, এক ঘণ্টায় চার্জ করার জন্য সরাসরি কারেন্ট বাড়িয়ে ২০A করা অনুচিত হবে। এমনকি ১০A-এর ক্ষেত্রেও, ব্যাটারির নির্দিষ্ট অবস্থা প্রথমে না বুঝে আমরা এটি সরাসরি ব্যবহার করার পরামর্শ দেব না।
চার্জিং কারেন্ট যত বেশি হয়, চার্জ হওয়ার সময় ব্যাটারি তত বেশি সক্রিয় হয়ে ওঠে এবং এটি এর কার্যকালকেও প্রভাবিত করে। বিষয়টি অনেকটা খাওয়ার মতো: ধীরে ধীরে চিবিয়ে খেলে পাকস্থলীর ওপর চাপ কম পড়ে, অন্যদিকে খুব দ্রুত প্রতিটি খাবার শেষ করলে তা শরীরের জন্য অতিরিক্ত হয়ে যেতে পারে। একটি ব্যাটারিও একই রকম। এটি কত দ্রুত চার্জ হয়, শুধু তা বিবেচনা করলে চলে না।
সেলগুলোর অবস্থাও বিবেচনা করতে হবে। একটি লিথিয়াম ব্যাটারি বিভিন্ন সেল দিয়ে তৈরি করা হয়, কিন্তু সেই সেলগুলো সেকেন্ড-লাইফ সেল, আসল গ্রেড A সেল বা আসল গ্রেড B সেল হতে পারে এবং সেগুলোর প্রকৃত গুণমান অভিন্ন হয় না। যদি ব্যাটারিতে সেকেন্ড-লাইফ সেল বা এমনকি ত্রুটিযুক্ত সেল ব্যবহার করা হয়, তবে এটিকে উচ্চ কারেন্টে চার্জ করলে এমন একটি ব্যাটারির আয়ু ব্যাপকভাবে কমে যেতে পারে, যা অন্যথায় তিন, পাঁচ বা এমনকি আট বছর পর্যন্ত টিকতে পারত।
সুতরাং, ফাস্ট চার্জিং ব্যবহার করা উচিত কিনা এবং কী পরিমাণ চার্জিং কারেন্ট উপযুক্ত, তা শুধুমাত্র ক্রেতার পছন্দের চার্জিং সময়ের উপর ভিত্তি করে নির্ধারণ করা যায় না। সঠিক ব্যাটারি চার্জার নির্বাচনের ক্ষেত্রে ব্যাটারির কেমিস্ট্রি, ক্যাপাসিটি, সেলের গুণমান, বর্তমান অবস্থা এবং প্রোটেকশন বোর্ড দ্বারা অনুমোদিত চার্জিং কারেন্টও বিবেচনা করতে হবে।
৩. সম্পূর্ণ যানবাহন সিস্টেমের মধ্যে চার্জারের গুরুত্ব
অ্যান: একটি গাড়ির সম্পূর্ণ খরচের একটি ক্ষুদ্র অংশ হওয়া সত্ত্বেও, চার্জারটিকে কেন শেষে কেনা একটি সাধারণ আনুষঙ্গিক হিসেবে গণ্য করা যায় না? বিদেশী ক্রেতারা সরাসরি মূল চার্জার প্রস্তুতকারকের সাথে যোগাযোগ করে পণ্য মেলানো এবং বিক্রয়োত্তর সেবার কোন সমস্যাগুলো সমাধান করতে পারেন?
সানি: অতীতে, অনেক যানবাহন কারখানা এবং ট্রেডিং কোম্পানি যারা সবেমাত্র রপ্তানি শুরু করছিল, তারা প্রথমে ইলেকট্রিক দুই-চাকার, তিন-চাকার এবং এমনকি ইলেকট্রিক গাড়ির উপর মনোযোগ দিত। চার্জারকে শুধুমাত্র একটি ছোট আনুষঙ্গিক হিসেবে গণ্য করা হতো। কিছু ক্রেতা এবং সম্পূর্ণ যানবাহন সরবরাহকারী গাড়ির ব্যবসা নিয়ে আলোচনা শেষ করে চার্জার অর্ডার করার কথাও ভুলে যেত, কারণ তারা মনে করত চার্জার একটি গুরুত্বহীন আনুষঙ্গিক।
যখন তারা এই ত্রুটিটি লক্ষ্য করত, তখন তারা প্রায়শই গাড়ি কারখানাটিকে তাদের পক্ষ থেকে চার্জারগুলো কিনে নিতে বলত। তবে, গাড়ি কারখানাটি মূলত গাড়িগুলো নিয়েই কাজ করত এবং চার্জার সম্পর্কে তাদের সঠিক ধারণা নাও থাকতে পারে। তারা খরচ বাঁচাতেও চাইতে পারে, তাই ক্রয় প্রক্রিয়ায় নানা ধরনের পণ্য চলে আসতে পারত। আমাদের কারখানা থেকে বাদ দেওয়া কিছু পুনঃসংস্কারকৃত পণ্যও এই ধরনের চ্যানেলের মাধ্যমে বিদেশে পাঠানো হতো।
বিদেশ থেকে পণ্য আসার পর, একজন পরিবেশক হয়তো আবিষ্কার করতেন যে গাড়িটি নিজে নষ্ট হয়নি, বরং চার্জারটি নষ্ট হয়ে গেছে। এই একটি ছোট চার্জারের কারণে পুরো গাড়িটি স্বাভাবিকভাবে ব্যবহার করা যাচ্ছিল না। পরিবেশকের জন্য এটি ছিল হতাশাজনক এবং কঠিন। এই ধরনের সমস্যার সম্মুখীন হওয়ার পরেই ক্রেতারা ধীরে ধীরে বুঝতে পারলেন যে চার্জারের মানও উন্নত করা প্রয়োজন।
বিশ্বব্যাপী বৈদ্যুতিক গাড়ির ক্রয়-বিক্রয় বৃদ্ধি পাওয়ায় চার্জারের গুণমান আরও বেশি মনোযোগ আকর্ষণ করেছে। ক্রেতারা আরও স্থিতিশীল এবং নির্ভরযোগ্য পণ্য চান। উচ্চ পরিমাণে ক্রয়কারী কিছু বড় ক্রেতা মধ্যস্থতাকারীদের উপর সম্পূর্ণরূপে নির্ভর না করে, সরাসরি গাড়ি কারখানা থেকে গাড়ি অর্ডার করার পাশাপাশি নিজেরাই ব্যাটারি চার্জার কারখানা খোঁজেন।
মূল প্রস্তুতকারকের সাথে সরাসরি কাজ করার দুটি সুবিধা রয়েছে। প্রথমত, ক্রেতা দেখতে পারেন পণ্যটি কীভাবে তৈরি করা হচ্ছে। দ্বিতীয়ত, ক্রেতা তার চার্জারের প্রকৃত প্রয়োজনীয়তা সরাসরি প্রস্তুতকারকের কাছে জানাতে পারেন এবং ফলস্বরূপ এমন একটি পণ্য পেতে পারেন যা স্থানীয় বাজার ও প্রকল্পের জন্য আরও উপযুক্ত।
আজকাল যখন আমরা গ্রাহকদের সাথে পণ্যের গুণমান নিয়ে আলোচনা করি, তখন তারা সাধারণত আগের চেয়ে বিষয়টি আরও সহজে বুঝতে পারেন। একটি তিন চাকার বা একটি উচ্চমানের দুই চাকার গাড়ির দাম কয়েক হাজার ইউয়ান বা তারও বেশি হতে পারে, অথচ একটি চার্জারের দাম মাত্র কয়েক ডজন ইউয়ান। সেই কয়েক ডজন ইউয়ান বাঁচানো লাভজনক নয়, যদি এর ফলে শেষ পর্যন্ত কয়েক হাজার বা এমনকি দশ হাজার ইউয়ানেরও বেশি দামের একটি গাড়ি স্বাভাবিকভাবে চলতে না পারে। তাই উচ্চ-মানের, অত্যন্ত নির্ভরযোগ্য চার্জারের চাহিদা বাড়ছে।
অ্যান: যদি শুধুমাত্র কম দামের জন্য কোনো চার্জার নির্বাচন করা হয়, অথবা যদি ভোল্টেজ মিলে গেলেও চার্জিং কারেন্ট, ব্যাটারির ধারণক্ষমতা এবং প্রোটেকশন-বোর্ডের প্যারামিটারগুলো সঠিকভাবে মেলানো না হয়, তাহলে এটি লেড-অ্যাসিড ব্যাটারি, লিথিয়াম ব্যাটারি এবং প্রোটেকশন বোর্ডের জন্য কী ধরনের বাস্তব ঝুঁকি তৈরি করতে পারে?
সানি: আমরা এই পরিস্থিতি আগেও দেখেছি। বিদেশের একটি বাজারে আসলে ৪৮ ভোল্ট ১২ অ্যাম্পিয়ার-আওয়ারের ব্যাটারি ব্যবহার করা হতো, কিন্তু আরও সস্তা পণ্য দেওয়ার জন্য, কেউ ৪৮ ভোল্ট ২০ অ্যাম্পিয়ার-আওয়ারের ব্যাটারির জন্য তৈরি পুরোনো চার্জারগুলোকে ৪৮ ভোল্ট ১২ অ্যাম্পিয়ার-আওয়ারের ব্যাটারির উপযোগী পণ্য হিসেবে নতুন প্যাকেজিং করে সরাসরি বিদেশে বিক্রি করে দেয়।
একটি ৪৮ ভোল্ট ২০ অ্যাম্পিয়ার-আওয়ার (48V 20Ah) ব্যাটারির জন্য তৈরি চার্জার ৩ অ্যাম্পিয়ার (3A) বা তারও বেশি কারেন্ট সরবরাহ করতে পারে। সেই কারেন্ট ব্যবহার করে একটি ছোট ৪৮ ভোল্ট ১২ অ্যাম্পিয়ার-আওয়ার (48V 12Ah) ব্যাটারি চার্জ করলে ব্যাটারিটির আয়ু ব্যাপকভাবে কমে যাবে। আপাতদৃষ্টিতে, ক্রেতার চার্জারের পেছনে কিছুটা টাকা সাশ্রয় হয়। কিন্তু এর ফলে যদি ব্যাটারিটি ছয় মাস কম টেকে, তাহলে প্রকৃত খরচটা আরও বেশি হয়।
লিথিয়াম ব্যাটারির ক্ষেত্রেও একই নীতি প্রযোজ্য। একটি লিথিয়াম ব্যাটারি প্যাক সাধারণত লেড-অ্যাসিড ব্যাটারির চেয়ে বেশি ব্যয়বহুল হয়, বিশেষ করে উচ্চ ক্ষমতার ক্ষেত্রে, যেখানে এর দাম কয়েক হাজার ইউয়ান পর্যন্ত হতে পারে। চার্জারটি যদি সঠিকভাবে মেলানো না হয়, তবে এটি ব্যাটারিকে পুরোপুরি চার্জ করতে ব্যর্থ হতে পারে অথবা অতিরিক্ত চার্জ হওয়ার ঝুঁকি তৈরি করতে পারে।
অনেকে মনে করেন যে, একটি লিথিয়াম ব্যাটারির প্রোটেকশন বোর্ড ব্যাটারির ক্ষতি সম্পূর্ণরূপে প্রতিরোধ করতে পারে। তবে, প্রোটেকশন বোর্ড নিজেও একটি ইলেকট্রনিক পণ্য এবং এর নিজস্ব লোড ধারণক্ষমতা রয়েছে। উদাহরণস্বরূপ, যদি একটি ছোট ব্যাটারি প্রোটেকশন বোর্ড সর্বোচ্চ মাত্র ৫ অ্যাম্পিয়ার চার্জিং কারেন্ট অনুমোদন করে, অথচ চার্জারটি প্রকৃতপক্ষে ৮ অ্যাম্পিয়ার আউটপুট দেয়, তাহলে পাওয়ার সংযোগ করার সময় সৃষ্ট আকস্মিক প্রবাহ প্রোটেকশন বোর্ডের কারেন্ট-লিমিটিং সুইচিং কম্পোনেন্টগুলোর ক্ষতি করতে পারে। তাৎক্ষণিক কোনো ত্রুটি না ঘটলেও, নির্ধারিত সীমার বাইরে ক্রমাগত কারেন্ট বহন করার ফলে প্রোটেকশন বোর্ডটি সময়ের আগেই বিকল হয়ে যেতে পারে এবং এর ফলে ব্যাটারির নিরাপত্তাও বিঘ্নিত হতে পারে।
সুতরাং, চার্জার নির্বাচন শুধুমাত্র দামের উপর ভিত্তি করে করা যায় না, কিংবা প্রোটেকশন বোর্ডের উপস্থিতিকে চার্জারের প্যারামিটার উপেক্ষা করার কারণ হিসেবেও গণ্য করা যায় না। অর্থের সঠিক ব্যবহার এবং স্থিতিশীলতা উভয়ই গুরুত্বপূর্ণ, কিন্তু চার্জারটিকে প্রথমে ব্যাটারি এবং প্রোটেকশন বোর্ডের সাথে সঠিকভাবে মিলিয়ে নিতে হবে।
৪. বৈদেশিক স্থানীয়করণ মডেল নির্বাচন করা
অ্যান: একটি বিদেশী প্রকল্পের জন্য তৈরি পণ্য, এসকেডি (SKD) এবং সিকেডি (CKD)-এর মধ্যে থেকে কীভাবে নির্বাচন করা উচিত? শুল্ক, পরিবহন, উৎপাদন দক্ষতা এবং স্থানীয় বিক্রয়োত্তর সেবা কীভাবে সহযোগিতার মডেলকে প্রভাবিত করে, সে বিষয়ে তুরস্ক ও বাংলাদেশে লিনজিয়ার অভিজ্ঞতা কী দেখায়?
সানি: আমদানি নীতি এবং শুল্ক কাঠামো দেশভেদে ভিন্ন হয়। কিছু দেশ তৈরি পণ্যের ওপর আমদানি শুল্ক কমাতে এসকেডি (SKD) বা সিকেডি (CKD) ব্যবহার করে, আবার অন্য দেশগুলো তৈরি পণ্য আমদানির ওপর বিধিনিষেধ আরোপ করে।
তুরস্ক একটি উদাহরণ। সেখানকার স্থানীয় বাজার তৈরি চার্জার আমদানির উপর কিছু বিধিনিষেধ আরোপ করে। তুরস্কে যখন আমরা প্রথম সহযোগিতা শুরু করি, তখন আমরা সিকেডি (CKD) মডেল ব্যবহার করেছিলাম। আমরা চীন থেকে আলাদা যন্ত্রাংশ পাঠাতাম এবং ব্যাপক উৎপাদন সম্ভব না হওয়া পর্যন্ত স্থানীয় কারিগরি সহায়তা দেওয়ার জন্য কর্মী পাঠাতাম। আমরা কারিগরি সমাধান নির্ধারণ করার পাশাপাশি উৎপাদন-ব্যবস্থাপনা প্রক্রিয়া, মান নিয়ন্ত্রণ, বিক্রয়োত্তর সেবা এবং কারিগরি রক্ষণাবেক্ষণের বিষয়ে ব্যক্তিগতভাবে নির্দেশনা প্রদান করেছি।
স্থানীয় প্রতিষ্ঠানটি বিপুল পরিমাণ সরঞ্জাম ক্রয় করেছিল এবং চীনের একটি কারখানার মতোই উৎপাদন ব্যবস্থা সংগঠিত করার আশা করেছিল। কিন্তু উৎপাদন শুরু হওয়ার পর আমরা দেখতে পেলাম যে, স্থানীয় উৎপাদন খরচ অনেক বেশি, অথচ কর্মশক্তির দক্ষতা এবং কারিগরি সহায়তাকে চীনের কারখানার পর্যায়ে নিয়ে আসা কঠিন ছিল। পরবর্তীতে আমরা সহযোগিতার মডেলটি সিকেডি (CKD) থেকে এসকেডি (SKD)-তে পরিবর্তন করি। প্রথমে চীনে আধা-তৈরি পণ্য প্রস্তুত করে চূড়ান্ত সংযোজন, পণ্যের সমন্বয় এবং মান নিয়ন্ত্রণের জন্য তুরস্কে পাঠানো হতো। এই পরিবর্তনের পর সার্বিক পরিস্থিতির দ্রুত উন্নতি ঘটে।
বাংলাদেশের ব্যাপারটা ছিল ভিন্ন। শুরুতে আমরা সরাসরি বাংলাদেশে তৈরি পণ্য পাঠাতাম, কারণ দেশটি তৈরি পণ্য আমদানিতে কোনো বিধিনিষেধ আরোপ করেনি। তবে, তৈরি পণ্য এবং আধা-তৈরি পণ্যের ওপর আমদানি শুল্ক ভিন্ন ছিল, এবং এসকেডি শুল্ক খরচের একটি অংশ বাঁচাতে পারত। তৈরি পণ্য পরিবহনের জন্য বেশি জায়গাও নেয়। একটি কন্টেইনারে প্রায় ১৫,০০০ তৈরি চার্জার রাখা যায়, কিন্তু প্রায় ৩০,০০০ আধা-তৈরি চার্জার রাখা যায়। তাই এসকেডি শুল্ক খরচ এবং পরিবহন খরচ উভয়ই কমিয়ে আনে।
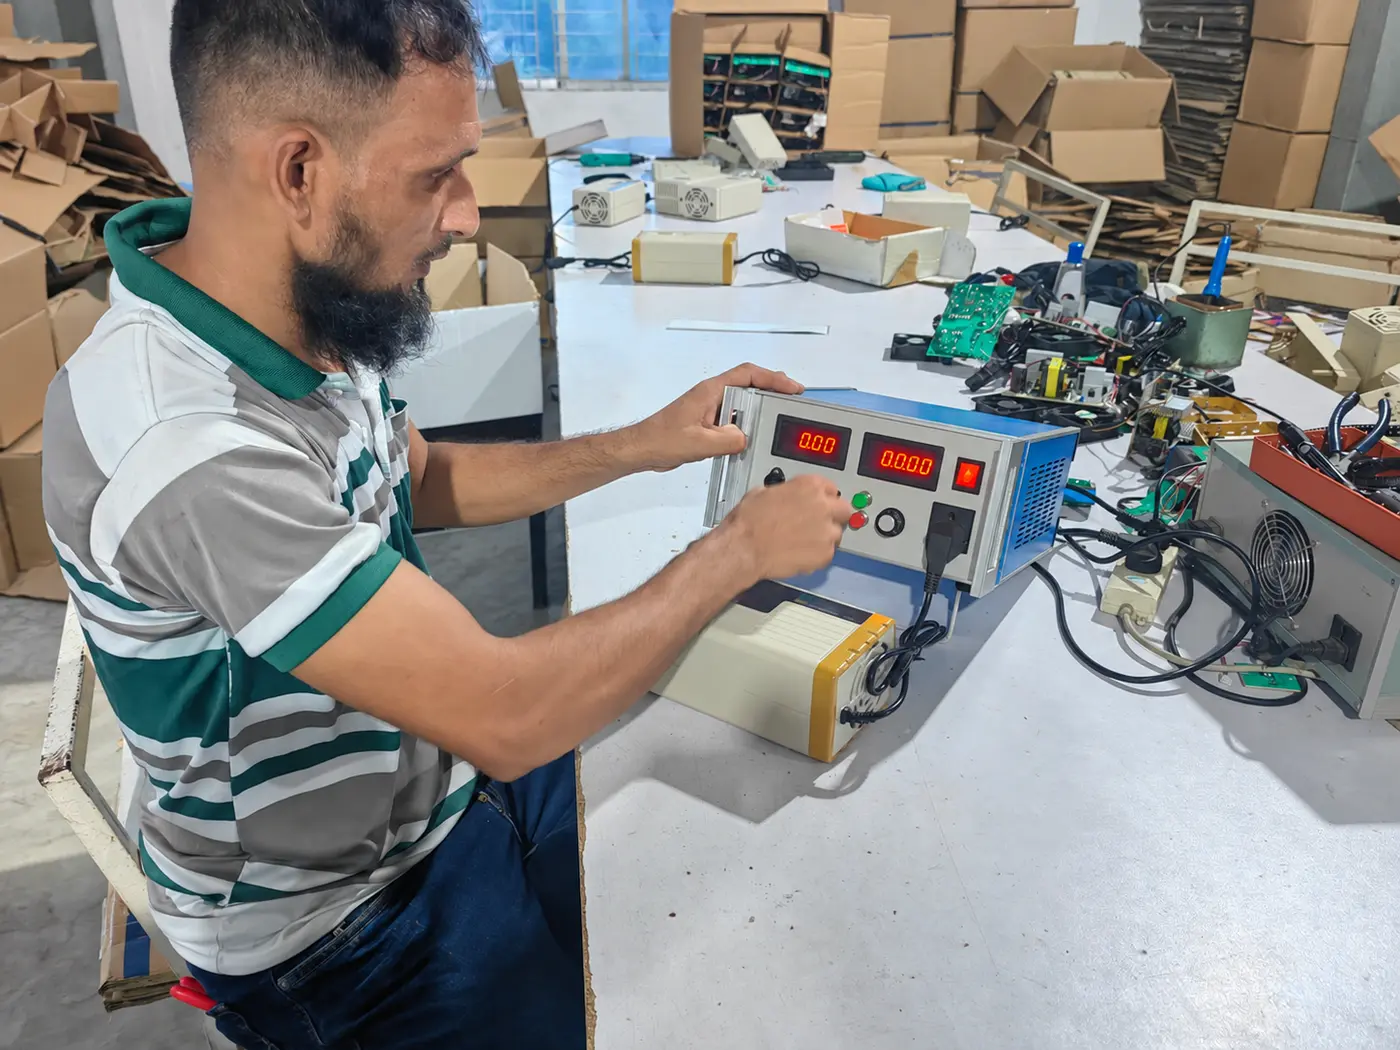
বাংলাদেশে আমাদের একটি উৎপাদন কর্মশালা ও বিক্রয় দল রয়েছে। স্থানীয়ভাবে পণ্যগুলো সংযোজন করা হয়ে গেলে, বিক্রয়োত্তর সেবাও সরাসরি সেখানেই প্রদান করা যায়। এটি স্থানীয় বিক্রয় এবং নতুন গ্রাহক অর্জন উভয় ক্ষেত্রেই সহায়ক, তাই আমরা দীর্ঘমেয়াদে এসকেডি মডেলটি ব্যবহার করার সিদ্ধান্ত নিয়েছি।

তবে, মোট বিনিয়োগের দৃষ্টিকোণ থেকে, বিদেশে উৎপাদন ক্ষমতা স্থাপন করলে যে সবসময় অর্থ সাশ্রয় হবে, এমনটা নয়। যদি বিক্রির পরিমাণ অপর্যাপ্ত হয় এবং কোনো কোম্পানি যথাযথ পরিকল্পনা ছাড়া কোনো দেশে কারখানা স্থাপন করে, তবে তাকে জায়গা ভাড়া করতে, কর্মীদের প্রশিক্ষণ দিতে এবং সরঞ্জাম ক্রয় ও চালু করতে হয়। প্রাথমিক বিনিয়োগ ১০ লক্ষ থেকে ২০ লক্ষ RMB পর্যন্ত হতে পারে। যদি স্থানীয় বিক্রির ক্রমাগত বৃদ্ধির সুযোগ না থাকে, তবে পণ্যগুলোর মধ্যে সেই খরচটি যুক্তিসঙ্গতভাবে বণ্টন করা কঠিন হয়ে পড়ে এবং বিনিয়োগের ঝুঁকিও বেশি থাকে।
অ্যান: শিল্পক্ষেত্রে স্থানীয়করণের প্রবণতা যখন আরও জোরালো হচ্ছে, তখন কোনো কোম্পানি কেন একটি চীনা কারখানার হুবহু অনুকরণ করে তাদের সম্পূর্ণ চার্জার উৎপাদন লাইন বিদেশে স্থানান্তর করতে পারে না? শিল্প ক্লাস্টার, প্রযুক্তিগত পুনরাবৃত্তি, বিশেষায়িত কর্মী এবং সহায়ক উপকরণের কারণে কী ধরনের বাস্তব সীমাবদ্ধতা তৈরি হয়?
সানি: শিল্প স্থানীয়করণের আহ্বান সত্যিই বাড়ছে। কিছু বিদেশী যানবাহন কারখানা এবং ট্রেডিং কোম্পানি ইতোমধ্যে অ্যাসেম্বলি প্ল্যান্ট স্থাপন করেছে এবং আশা করছে যে যন্ত্রাংশ স্থানীয়ভাবে উৎপাদন করা যাবে। তবে, হুট করে একটি চার্জার কারখানা স্থাপন করা যায় না, কারণ এর সাথে শুধু সরঞ্জাম কেনা এবং কর্মী নিয়োগের চেয়েও বেশি কিছু জড়িত।
চীনে অনেক শিল্পের নিজস্ব শিল্প ক্লাস্টার রয়েছে। আমাদের চার্জার কারখানাটি সিচুয়ান বা গুয়াংডং-এর পরিবর্তে আনহুইতে অবস্থিত, কারণ সংশ্লিষ্ট শিল্প এখানেই কেন্দ্রীভূত। শিল্প কেন্দ্রীকরণের সুবিধা ও অসুবিধা উভয়ই রয়েছে। অসুবিধাটি হলো সমকক্ষদের মধ্যে তীব্র প্রতিযোগিতা। সুবিধাগুলো হলো, প্রযুক্তি দ্রুত হালনাগাদ হয়, ব্যবস্থাপক ও কারিগরি কর্মী সহজে পাওয়া যায় এবং সহায়ক উপকরণের সরবরাহ আরও পূর্ণাঙ্গ হয়।
চার্জার পণ্যগুলোও ক্রমাগত বিকশিত হচ্ছে: দ্বি-স্তরীয় চার্জিং থেকে ত্রি-স্তরীয়, চতুর্-স্তরীয় এবং বহু-স্তরীয় চার্জিং; নির্দিষ্ট সময়ে চার্জ শেষ হওয়ার সূচক সুরক্ষা না থাকা থেকে নির্দিষ্ট সময়ের সুরক্ষা যুক্ত হওয়া; এবং তারপর অতিরিক্ত তাপমাত্রা, অতিরিক্ত কারেন্ট, অতিরিক্ত চার্জ ও অতিরিক্ত ভোল্টেজ থেকে সুরক্ষা। এই প্রযুক্তিগত অগ্রগতিগুলো কেবল একটি কোম্পানির দ্বারা সম্পন্ন হয় না। সমগ্র শিল্প জুড়ে নিরন্তর যোগাযোগ এবং প্রতিযোগিতার মাধ্যমে এগুলো যৌথভাবে চালিত হয়।
বিদেশে নিজস্ব উদ্যোগে একটি সম্পূর্ণ কারখানা স্থাপন করা হলে, স্থানীয় কার্যক্রমে শিল্প-সম্পর্কিত তথ্য, প্রযুক্তিগত উন্নয়নের সুযোগ, বিশেষায়িত কারিগরি কর্মী এবং সহায়ক উপকরণের অভাব দেখা দিতে পারে। উৎপাদন চালু রাখা গেলেও, কারখানার অভ্যন্তরে কারিগরি ও ব্যবস্থাপনা কর্মীর ঘাটতি থাকতে পারে। সাধারণ কর্মীদের শুরু থেকেই প্রশিক্ষণ দিতে হয় এবং প্রশিক্ষণের পরেও উৎপাদন দক্ষতা দ্রুত প্রয়োজনীয় পর্যায়ে নাও পৌঁছাতে পারে।
তাই আমাদের নীতি হলো, যখনই সেই মডেলটি কার্যকর হয়, তখনই তৈরি পণ্য রপ্তানি করা এবং আধা-তৈরি পণ্য রপ্তানির ক্ষেত্রে এসকেডি (SKD) ব্যবহার করা। শুধুমাত্র যখন তৈরি পণ্য বা আধা-তৈরি পণ্যের সরবরাহ কোনোটিই স্থানীয় নীতি ও বাজারের চাহিদা মেটাতে পারে না, তখনই আমরা একজন সক্ষম স্থানীয় পরিবেশক বা অংশীদারের সাথে অন্য কোনো সমাধান নিয়ে আলোচনা করি, যার একটি দীর্ঘমেয়াদী পরিকল্পনা রয়েছে। এই সহযোগিতার মডেলটিকে অবশ্যই উভয় দেশের নীতির সাথে সঙ্গতিপূর্ণ হতে হবে এবং উভয় কোম্পানির বাস্তব স্বার্থও রক্ষা করতে হবে। এভাবেই আমরা লিনজিয়ার বৃহত্তর বৈশ্বিক উৎপাদন ও সরবরাহ ব্যবস্থাকেও মূল্যায়ন করি।
৫. বৈদেশিক সমাবেশ এবং আঞ্চলিক অনুশীলনের জন্য গুণমান নিয়ন্ত্রণ
অ্যান: যদি কোনো গ্রাহককে স্থানীয়ভাবে চূড়ান্ত সংযোজন সম্পন্ন করতে হয়, তাহলে লিনজিয়া পাওয়ার কীভাবে চীন এবং বিদেশের কারখানাগুলোর মধ্যে উৎপাদনের পর্যায়গুলো ভাগ করে, এবং মডিউলার ডিজাইন, প্রযুক্তিগত নির্দেশনা, উপকরণের মান এবং পরীক্ষার সরঞ্জাম কীভাবে পণ্যের গুণমান বজায় রাখে?
সানি: আমরা তুরস্কে সিকেডি থেকে এসকেডি-তে রূপান্তরের অভিজ্ঞতা অর্জন করেছি, বাংলাদেশে দীর্ঘমেয়াদে এসকেডি ব্যবহার করেছি এবং থাইল্যান্ডে একটি তৈরি-পণ্য ও ট্রানজিট-ওয়্যারহাউস মডেল ব্যবহার করেছি। আমরা এই তিনটি মডেলই বাস্তবে প্রয়োগ করেছি এবং এর ফলে অভিজ্ঞতা সঞ্চয় করেছি।
প্রথমত, বহু বছরের রপ্তানির অভিজ্ঞতার ভিত্তিতে, আমরা চার্জারটিকে একটি মডিউলার কাঠামোতে ডিজাইন করি, যাকে মূল বোর্ড এবং অন্যান্য আনুষঙ্গিক যন্ত্রাংশে ভাগ করা যায়। প্রধান উপাদানগুলো চীনে তৈরি করা হয় এবং তারপর স্থানীয়ভাবে চূড়ান্ত সংযোজনের জন্য অন্যান্য আনুষঙ্গিক যন্ত্রাংশের সাথে একত্রে পাঠানো হয়।
দ্বিতীয়ত, প্রকল্পটি বড় আকারে পণ্য সরবরাহ শুরু করার আগ পর্যন্ত আমাদের কারিগরি দল স্থানীয় সাইটে গিয়ে নির্দেশনা ও ব্যক্তিগত পরিষেবা প্রদান করতে পারে। নিয়মিত উৎপাদনের সময় গুণমান ব্যবস্থাপনা, উপকরণ পরিদর্শন এবং শ্রমিকদের সংযোজন প্রক্রিয়া সংক্রান্ত সমস্যাগুলোও ভিডিও সহায়তার মাধ্যমে সমাধান করা যেতে পারে।
হাউজিং-এর মতো যে সমস্ত যন্ত্রাংশের জন্য ছাঁচের প্রয়োজন হয়, সেগুলোর ক্ষেত্রে আমরা প্রথমে ছাঁচ তৈরির কাজ সম্পন্ন করে তারপর ছাঁচগুলো গন্তব্য দেশে পাঠিয়ে দিতে পারি। পাওয়ার ক্যাবল, প্যাকেজিং এবং কালার বক্সের মতো উপকরণগুলো আমাদের প্রযুক্তিগত প্রয়োজনীয়তা অনুযায়ী স্থানীয় সরবরাহকারীদের দ্বারা উৎপাদন করা যেতে পারে। পুরোনো যন্ত্রপাতির মতো পরবর্তী ধাপের সরঞ্জামগুলো তুলনামূলকভাবে সহজ এবং সেগুলোও চীনে প্রস্তুত করে স্থানীয়ভাবে পাঠানো যেতে পারে। এই পদ্ধতির ফলে চূড়ান্ত সংযোজন প্রক্রিয়াটি স্থানীয় বাজারেই সম্পন্ন হয়, এবং একই সাথে লিনজিয়া গুরুত্বপূর্ণ যন্ত্রাংশ, প্রযুক্তিগত সমাধান এবং গুণমানের মানদণ্ড নিয়ন্ত্রণ করতে থাকে।
অ্যান: বাংলাদেশ, তুরস্ক এবং থাইল্যান্ড শেষ পর্যন্ত কেন ভিন্ন ভিন্ন সরবরাহ ও উৎপাদন মডেল গ্রহণ করল? পণ্যের মান যাচাই, শুল্কের পার্থক্য, স্থানীয় খরচ এবং আঞ্চলিক বিক্রয় পরিস্থিতি কীভাবে তৈরি পণ্য, এসকেডি (SKD) এবং একটি ট্রানজিট গুদামের মধ্যে নির্বাচনকে প্রভাবিত করেছিল? ইন্দোনেশিয়ার জন্য লিনজিয়ার কী পরিকল্পনা রয়েছে?
সানি: আমি চার্জার প্রযুক্তিতে দশ বছরেরও বেশি এবং প্রায় বিশ বছর ধরে কাজ করেছি। যখন আমরা বাংলাদেশ ও তুরস্কে সহযোগিতা শুরু করি, তখন এই দীর্ঘমেয়াদী প্রযুক্তিগত অভিজ্ঞতার ভিত্তিতেই আমরা ক্রমান্বয়ে এগিয়ে গিয়েছি।
বাংলাদেশে আমাদের বর্তমান অংশীদার মূলত অন্যান্য চার্জার প্রস্তুতকারকদের কাছ থেকে তৈরি পণ্য কিনতেন। সেই পণ্যগুলো বাংলাদেশে পৌঁছানোর পর সেগুলোর ব্যর্থতার হার খুব বেশি ছিল, তাই তিনি নির্ভরযোগ্য গুণমান ও স্থিতিশীল প্রযুক্তিসম্পন্ন একজন অংশীদার খুঁজছিলেন। এক বন্ধুর মাধ্যমে আমার সাথে তার পরিচয় হয়। আমরা প্রথমে চীন থেকে তৈরি পণ্য পাঠাই। সেগুলো তুলনা করার পর তিনি দেখতে পান যে, আমাদের পণ্যগুলো আগের কোম্পানির সরবরাহ করা পণ্যের চেয়ে বেশি স্থিতিশীল। এরপর আমরা একসাথে বাংলাদেশের বাজার উন্নয়নের বিষয়ে আলোচনা করি এবং ধাপে ধাপে সহযোগিতাকে বর্তমান পর্যায়ে প্রসারিত করি।
তুরস্কের পরিস্থিতিও একই রকম ছিল। স্থানীয় অংশীদার পূর্বে অন্য একটি চার্জার প্রস্তুতকারক সংস্থার সাথে কাজ করত, কিন্তু সেই সংস্থার সরবরাহ করা সার্কিট ডিজাইনে, ট্রান্সফরমার ওয়াইন্ডিং পদ্ধতিসহ, এমন কিছু সমস্যা ছিল যার ফলে পণ্য ফেরত আসা এবং ব্যর্থতার হার অনেক বেশি ছিল। আমরা দায়িত্ব নেওয়ার পর, প্রথমে আমাদের চীনা কারখানায় অল্প পরিমাণে পরীক্ষামূলকভাবে পণ্য চালনা করি। কারিগরি বিভাগ বারবার ডিজাইনটি পরীক্ষা করে এবং তাতে পরিবর্তন আনে। সমাধানটি যে কার্যকর, তা নিশ্চিত হওয়ার পরেই আমরা তুরস্কের কারখানায় বড় আকারে পণ্য পাঠানো শুরু করি এবং উৎপাদনের ব্যবস্থা করি। স্থানীয় বাজারে যাচাইয়ের পর পণ্যটির ব্যর্থতার হার কম দেখা যায়, এবং ঠিক তখনই দুই পক্ষ ধীরে ধীরে একটি চলমান সহযোগিতা স্থাপন করে।
থাইল্যান্ড বাংলাদেশ ও তুরস্কের মতো একই মডেল গ্রহণ করেনি, কারণ তৈরি পণ্য এবং আধা-তৈরি পণ্যের ওপর স্থানীয় শুল্কের মধ্যে পার্থক্য খুব বেশি নয়। তাই, এসকেডি (SKD) পদ্ধতিতে শুল্ক সাশ্রয়ের সম্ভাবনা খুবই কম। যদি প্লাস্টিকের হাউজিং স্থানীয়ভাবে উৎপাদন করা হতো, তাহলে রাবার বা প্লাস্টিকের কাঁচামালের দামও চীনের চেয়ে বেশি হতে পারত, ফলে সামগ্রিক মডেলটিতে খরচের দিক থেকে কোনো সুস্পষ্ট সুবিধা থাকত না।
এই পরিস্থিতিতে, আমরা তৈরি পণ্য সরাসরি থাইল্যান্ডে পাঠানোর সিদ্ধান্ত নিয়েছি এবং একজন স্থানীয় অংশীদারের সাথে মিলে একটি ট্রানজিট গুদাম ও বিক্রয় দল গঠন করেছি। থাইল্যান্ডের এই গুদামটি শুধু থাইল্যান্ডের বাজারেই নয়, বরং ভিয়েতনাম, কম্বোডিয়া, লাওস এবং মিয়ানমারের মতো প্রতিবেশী দেশগুলোতেও পণ্য সরবরাহ করে। কিছু ক্ষেত্রে, স্থানীয় চ্যানেলের মাধ্যমে নিকটবর্তী আসিয়ান বাজারগুলোতে পণ্য বিক্রি করলে শুল্ক কম হতে পারে, যা দক্ষিণ-পূর্ব এশিয়ার বাজার বিকাশের জন্য এটিকে আরও উপযুক্ত একটি উপায় করে তোলে।
এই মডেলটি আরও অনুকরণ করা যায় কিনা, তাও আমরা খতিয়ে দেখছি। আমরা সম্প্রতি ইন্দোনেশিয়ায় একটি ট্রানজিট ওয়্যারহাউস স্থাপনের বিষয়ে আলোচনা করছি। ভবিষ্যতে পরিস্থিতি অনুকূল হলে, তৈরি পণ্যগুলো প্রথমে ইন্দোনেশিয়ার ওয়্যারহাউসে সংরক্ষণ করে তারপর পুরো ইন্দোনেশিয়ার বাজারে বিক্রি করা যেতে পারে। প্রতিটি ব্যবস্থাকে অন্য দেশ থেকে স্বয়ংক্রিয়ভাবে অনুলিপি না করে, একটি সম্পূর্ণ OEM/ODM চার্জার প্রকল্প হিসেবে পর্যালোচনা করা হয়।